简要回答
一次合格率(FPY)是第一次就符合要求、无需返工的产出比例,即 ISO 22400-2 中的“合格数量”。薄膜丝印的主要损失是套位偏差、墨厚不均、灰尘与针孔、划伤、尺寸变化和固化不当。色标追踪加 CCD 对位、平整的吸风平台、静电控制、伺服送料和受控的隧道烘干能解决其中大部分;油墨、网版、膜材和图稿的问题仍然要靠工艺。
先把良率量出来
OEE 等于可用率 × 性能 × 质量,其中质量因子通常就是一次合格率。可用率 90 %、性能 94 %、质量 98.5 % 的产线,OEE 约为 84 %。打样前先约定定义:返工后的算不算合格,卷头卷尾怎么计数。
| 一次合格率 | 一次合格件数 ÷ 投入总件数 |
|---|---|
| 可用率 | 运行时间 ÷ 计划生产时间 |
| 性能 | 理想节拍 × 总产量 ÷ 运行时间 |
| 按卷记录 | 卷首、卷中、卷尾取样;记录缺陷类型和位置 |
良率损失在哪里,什么能帮上忙
| 色与色、层与层套位偏差 | 光电色标确定每版版长;CCD 在印刷前修正位置 |
|---|---|
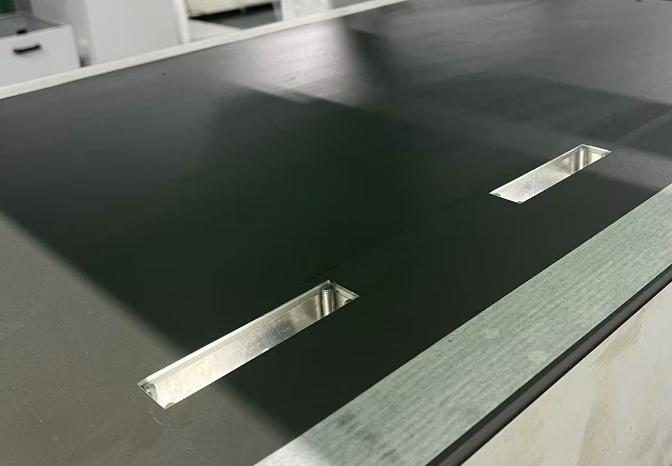
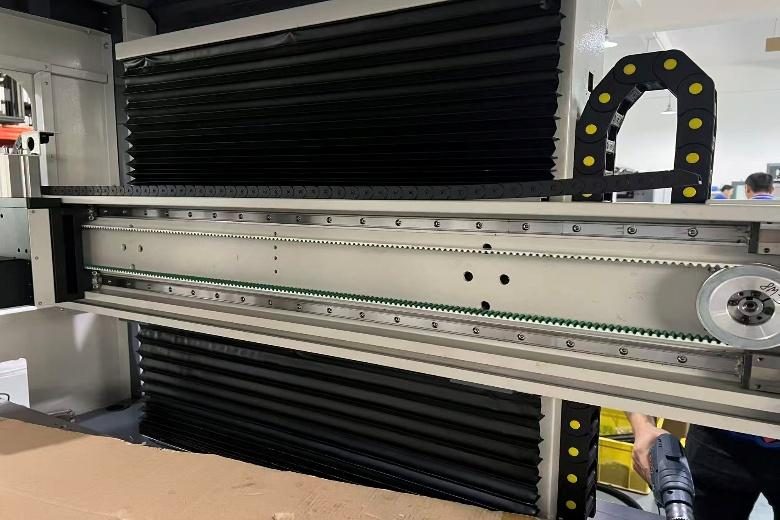
| 墨厚不均 | 平整的吸风平台(LC-6080SYJ-C 列出 ±0.05 mm);精密导轨上的伺服刮刀 |
| 灰尘、纤维、针孔 | 每个进出料位置除静电;印前除尘;可选带罩机型 |
| 划伤与压痕 | 放料从零速起步;喷砂氧化烘道辊;收卷覆保护膜 |
| 尺寸变化与漂移 | 隧道烘道中停留时间恒定;多区 PID 控温 |
| 固化不足或过度 | 停留时间 = 烘干长度 ÷ 走料速度,按油墨资料设定并以测试验证 |
设备解决不了的
- 油墨或浆料与膜材、固化条件不匹配——套位再准,附着力和电阻也会失效。
- 网目和感光胶选错,墨层厚度不对。
- 膜材不稳定:不同牌号或批次收缩不同。
- 图稿没有对位标记,或公差比膜材和工艺能做到的还紧。
值得做的良率试验
- 用真实产品印满一整卷,而不是几张。
- 卷首、卷中、卷尾取样,记录缺陷类型和在卷材上的位置。
- 整卷参数保持不变并记录。
- 按约定定义计算一次合格率;决策前用第二卷重复一次。
常见问题
丝印的一次合格率多少算好?
没有通用数字,取决于产品和公差。比较不同产线时,要用相同的定义、产品和卷长。
CCD 对位能保证良率吗?
它能消除修正范围内的套位误差,但修不了不均匀收缩的膜材、选错的油墨或质量差的网版。
一次合格率和 OEE 有什么区别?
一次合格率是 OEE 中的质量因子;OEE 还包含可用率(停机)和性能(速度损失)。
参考资料与事实来源
- Overall equipment effectiveness — availability, performance, quality (Wikipedia, with ISO 22400 references)
- TeepTrak — OEE components and first pass yield (ISO 22400-2 good quantity)
- LICHAO LC-6080SYJ-C roll-to-roll CCD screen printer — specification
本文为原创工艺解读。设备参数来自力超设备规格书;工艺适配请以您的材料和样品验证为准。
LICHAO PrintTech
请提供膜材、图纸、层结构和验收要求,由杨先生协助讨论打样方案。
咨询工艺方案 ↗