สรุปสั้น
อัตราผ่านครั้งแรก (FPY) คือสัดส่วนผลผลิตที่ผ่านข้อกำหนดตั้งแต่ครั้งแรกโดยไม่ต้องแก้ไข หรือ “จำนวนดี” ตาม ISO 22400-2 ในงานสกรีนฟิล์ม ความสูญเสียหลักคือการจัดตำแหน่งเหลื่อม ความหนาหมึกไม่สม่ำเสมอ ฝุ่นและรูเข็ม รอยขีดข่วน การเปลี่ยนขนาด และการบ่มผิด การติดตามมาร์กพร้อมจัดตำแหน่ง CCD แท่นดูดเรียบ การควบคุมไฟฟ้าสถิต การป้อนเซอร์โว และเตาอุโมงค์ที่ควบคุมได้แก้ได้เป็นส่วนใหญ่ ส่วนปัญหาหมึก ผ้าสกรีน ฟิล์ม และไฟล์งานยังเป็นงานของกระบวนการ
วัดก่อน
OEE คือความพร้อมใช้ × สมรรถนะ × คุณภาพ โดยปัจจัยคุณภาพมักรายงานเป็นอัตราผ่านครั้งแรก ไลน์ที่มีความพร้อม 90 % สมรรถนะ 94 % และคุณภาพ 98.5 % มี OEE ราว 84 % ตกลงนิยามก่อนทดลอง: ชิ้นที่แก้ไขแล้วนับเป็นดีหรือไม่ และนับต้นกับท้ายม้วนอย่างไร
| อัตราผ่านครั้งแรก | ชิ้นดีครั้งแรก ÷ จำนวนที่เริ่มผลิต |
|---|---|
| ความพร้อมใช้ | เวลาเดินเครื่อง ÷ เวลาผลิตตามแผน |
| สมรรถนะ | รอบเวลาอุดมคติ × จำนวนทั้งหมด ÷ เวลาเดินเครื่อง |
| บันทึกต่อม้วน | ตัวอย่างต้น กลาง ท้าย ชนิดข้อบกพร่องและตำแหน่ง |
ผลผลิตหายไปตรงไหน และอะไรช่วยได้
| การจัดตำแหน่งเหลื่อมระหว่างสีหรือชั้น | เซนเซอร์มาร์กกำหนดระยะซ้ำ CCD แก้ตำแหน่งก่อนพิมพ์ |
|---|---|
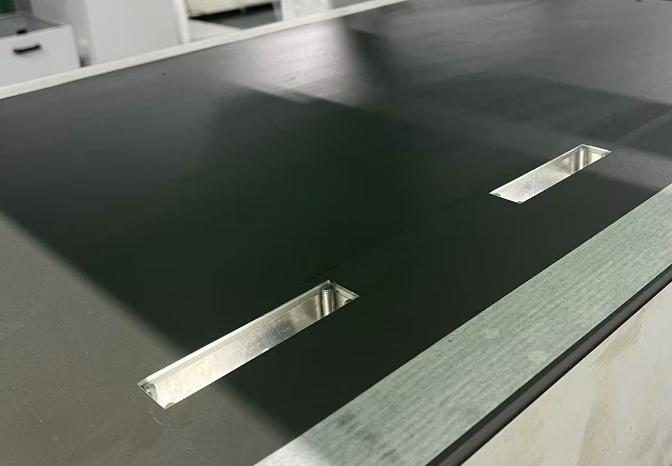
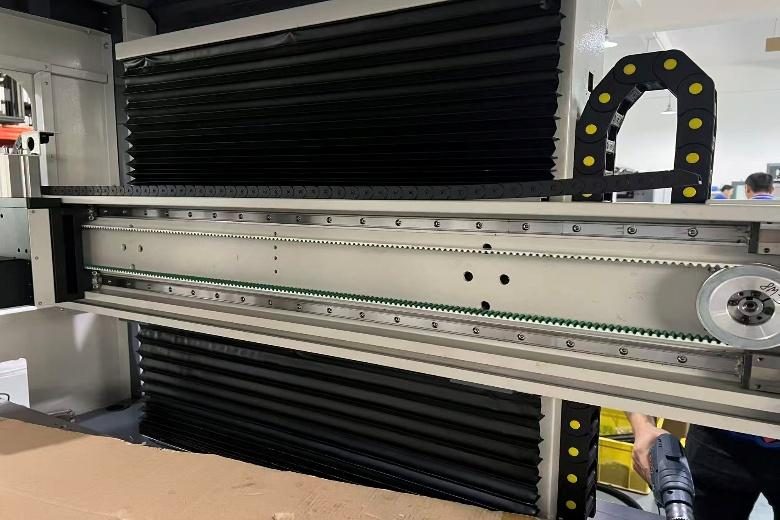
| ความหนาหมึกไม่สม่ำเสมอ | แท่นดูดเรียบ (LC-6080SYJ-C ระบุ ±0.05 มม.) ยางปาดเซอร์โวบนรางนำแม่นยำ |
| ฝุ่น เส้นใย รูเข็ม | ขจัดไฟฟ้าสถิตทุกจุดเข้าออก ดูดฝุ่นก่อนพิมพ์ มีรุ่นที่มีฝาครอบ |
| รอยขีดข่วนและรอยกด | คลายม้วนเร่งจากศูนย์ ลูกกลิ้งเตาพ่นทรายชุบอะโนไดซ์ เคลือบฟิล์มป้องกันตอนเก็บม้วน |
| การเปลี่ยนขนาดและดริฟต์ | เวลาอยู่ในเตาคงที่ ควบคุมอุณหภูมิ PID หลายโซน |
| บ่มขาดหรือเกิน | เวลาอยู่ในเตา = ความยาวทางอบ ÷ ความเร็วฟิล์ม ตั้งตามเอกสารหมึกและยืนยันด้วยการทดสอบ |
สิ่งที่เครื่องแก้ไม่ได้
- หมึกหรือเพสต์ไม่เข้ากับฟิล์มหรือเงื่อนไขบ่ม การยึดเกาะและความต้านทานล้มเหลวแม้จัดตำแหน่งดี
- เลือกผ้าสกรีนและบล็อกผิดสำหรับความหนาหมึก
- ฟิล์มไม่เสถียร: เกรดหรือล็อตที่หดต่างกัน
- ไฟล์งานไม่มีมาร์ก หรือพิกัดแน่นกว่าที่ฟิล์มและกระบวนการทำได้
การทดลองผลผลิตที่คุ้มค่า
- พิมพ์ผลิตภัณฑ์จริงเต็มม้วน ไม่ใช่ไม่กี่แผ่น
- เก็บตัวอย่างต้น กลาง ท้าย บันทึกชนิดข้อบกพร่องและตำแหน่งบนฟิล์ม
- คงค่าตั้งตลอดม้วนและบันทึกไว้
- คำนวณอัตราผ่านครั้งแรกตามนิยามที่ตกลง และทำซ้ำกับม้วนที่สองก่อนตัดสินใจ
คำถามที่พบบ่อย
อัตราผ่านครั้งแรกเท่าใดถือว่าดีในงานสกรีน?
ไม่มีตัวเลขสากล ขึ้นกับผลิตภัณฑ์และพิกัด เปรียบเทียบไลน์ด้วยนิยาม ผลิตภัณฑ์ และความยาวม้วนเดียวกัน
การจัดตำแหน่ง CCD รับประกันผลผลิตหรือไม่?
ช่วยตัดความคลาดเคลื่อนในช่วงที่แก้ได้ แต่แก้ฟิล์มที่หดไม่สม่ำเสมอ หมึกผิด หรือบล็อกคุณภาพต่ำไม่ได้
อัตราผ่านครั้งแรกต่างจาก OEE อย่างไร?
อัตราผ่านครั้งแรกคือปัจจัยคุณภาพ OEE ยังรวมความพร้อมใช้ (การหยุดเครื่อง) และสมรรถนะ (การสูญเสียความเร็ว)
แหล่งอ้างอิง
- Overall equipment effectiveness — availability, performance, quality (Wikipedia, with ISO 22400 references)
- TeepTrak — OEE components and first pass yield (ISO 22400-2 good quantity)
- LICHAO LC-6080SYJ-C roll-to-roll CCD screen printer — specification
บทความเทคนิคต้นฉบับ ค่าพารามิเตอร์เครื่องมาจากเอกสารสเปกของ LICHAO กรุณายืนยันด้วยการทดลองพิมพ์บนวัสดุจริง
ส่งวัสดุ แบบงาน โครงสร้างชั้น และเกณฑ์การยอมรับมาได้ คุณหยางจะช่วยวางแผนทดลองพิมพ์
ติดต่อเรา ↗