Tóm tắt
Tỷ lệ đạt lần đầu (FPY) là phần sản lượng đạt yêu cầu ngay lần đầu, không cần làm lại — “số lượng tốt” theo ISO 22400-2. Trong in lụa màng, tổn thất chính là lệch căn chỉnh, độ dày mực không đều, bụi và lỗ kim, trầy xước, biến đổi kích thước và sấy sai. Dò dấu kèm căn CCD, bàn hút phẳng, kiểm soát tĩnh điện, cấp liệu servo và sấy đường hầm có kiểm soát xử lý phần lớn; vấn đề mực, lưới, màng và thiết kế vẫn là việc của quy trình.
Đo trước đã
OEE bằng tính sẵn sàng × hiệu năng × chất lượng; hệ số chất lượng thường được báo cáo là tỷ lệ đạt lần đầu. Dây chuyền có 90 % sẵn sàng, 94 % hiệu năng và 98,5 % chất lượng có OEE khoảng 84 %. Thống nhất định nghĩa trước khi chạy thử: sản phẩm làm lại có tính là đạt không, đầu và cuối cuộn tính thế nào.
| Tỷ lệ đạt lần đầu | Số đạt lần đầu ÷ tổng số đưa vào |
|---|---|
| Tính sẵn sàng | Thời gian chạy ÷ thời gian sản xuất kế hoạch |
| Hiệu năng | Chu kỳ lý tưởng × tổng sản lượng ÷ thời gian chạy |
| Ghi theo cuộn | Mẫu đầu, giữa, cuối; loại lỗi và vị trí |
Tổn thất ở đâu và điều gì giúp ích
| Lệch căn chỉnh giữa màu hoặc lớp | Mắt quang dò dấu đặt mỗi bước lặp; CCD hiệu chỉnh vị trí trước khi in |
|---|---|
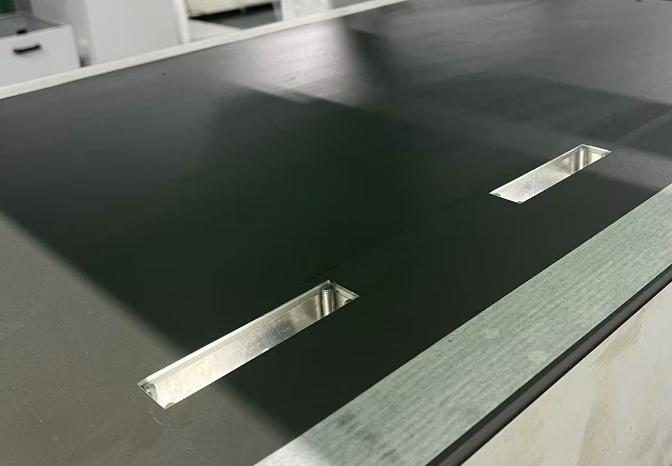
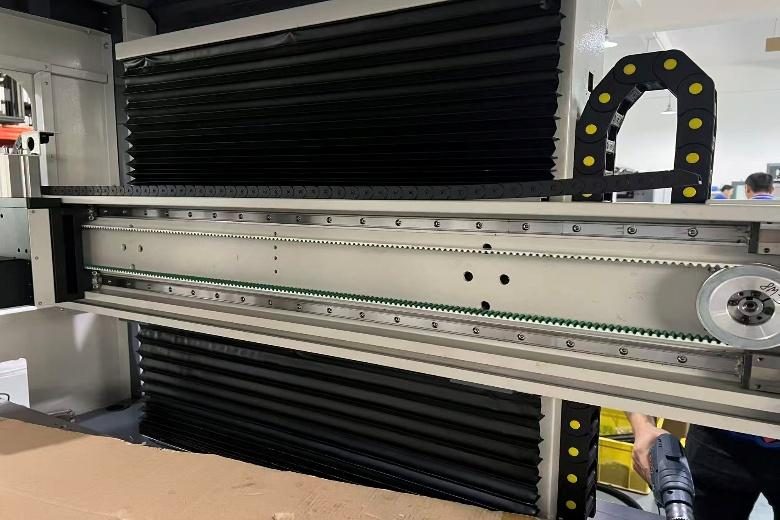
| Độ dày mực không đều | Bàn hút phẳng (LC-6080SYJ-C ghi ±0.05 mm); dao gạt servo trên ray chính xác |
| Bụi, sợi, lỗ kim | Khử tĩnh điện ở mọi điểm vào ra; hút bụi trước khi in; có mẫu máy có nắp che |
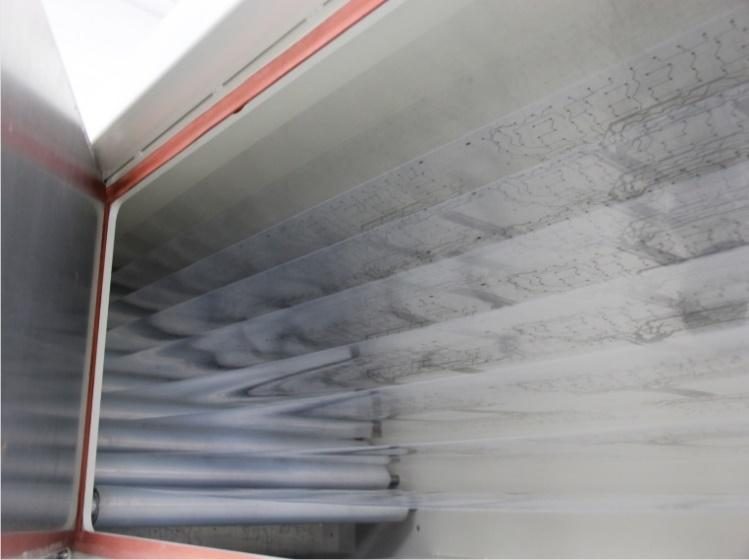
| Trầy xước và vết hằn | Xả cuộn tăng tốc từ 0; trục lò phun cát anod hóa; cán màng bảo vệ khi thu cuộn |
| Biến đổi kích thước và trôi | Thời gian lưu trong lò không đổi; điều khiển nhiệt PID nhiều vùng |
| Sấy thiếu hoặc quá | Thời gian lưu = chiều dài sấy ÷ tốc độ màng, đặt theo tài liệu mực và kiểm chứng bằng thử nghiệm |
Điều máy không sửa được
- Mực hoặc hồ không hợp với màng hay điều kiện sấy — độ bám và điện trở hỏng dù căn chỉnh tốt.
- Chọn lưới và bản sai độ dày lớp mực.
- Màng không ổn định: loại hoặc lô co ngót khác nhau.
- Thiết kế không có dấu căn chỉnh hoặc dung sai chặt hơn khả năng của màng và quy trình.
Một buổi thử hiệu suất đáng làm
- In trọn một cuộn sản phẩm thật, không phải vài tờ.
- Lấy mẫu đầu, giữa, cuối; ghi loại lỗi và vị trí trên màng.
- Giữ nguyên và ghi lại thông số suốt cuộn.
- Tính tỷ lệ đạt lần đầu theo định nghĩa đã thống nhất; lặp lại với cuộn thứ hai trước khi quyết định.
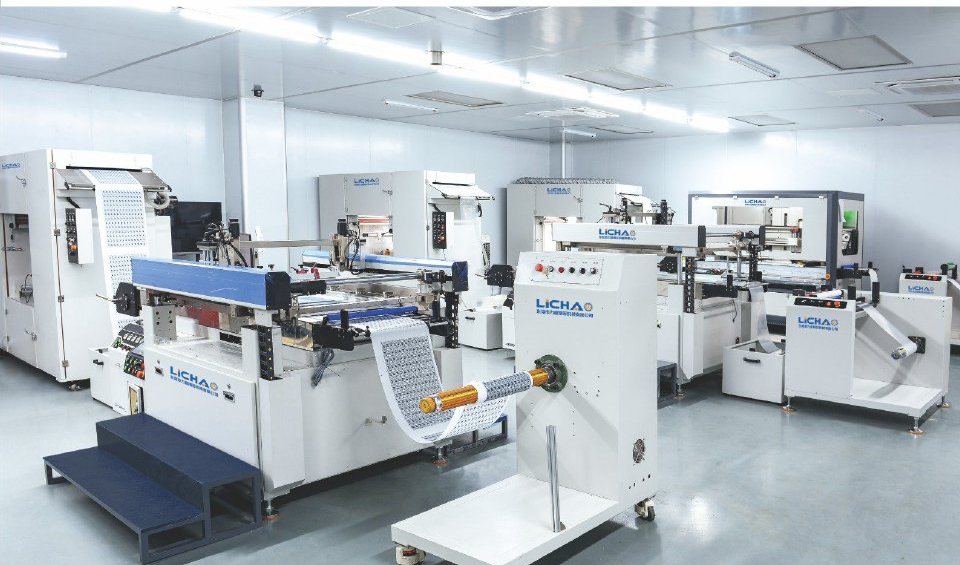
Câu hỏi thường gặp
Tỷ lệ đạt lần đầu bao nhiêu là tốt trong in lụa?
Không có con số chung; phụ thuộc sản phẩm và dung sai. So sánh dây chuyền với cùng định nghĩa, sản phẩm và chiều dài cuộn.
Căn chỉnh CCD có đảm bảo hiệu suất không?
Nó loại bỏ lỗi căn chỉnh trong phạm vi hiệu chỉnh, nhưng không sửa được màng co không đều, mực sai hay bản kém.
Tỷ lệ đạt lần đầu khác OEE thế nào?
Tỷ lệ đạt lần đầu là hệ số chất lượng; OEE còn gồm tính sẵn sàng (dừng máy) và hiệu năng (mất tốc độ).
Tài liệu tham khảo
- Overall equipment effectiveness — availability, performance, quality (Wikipedia, with ISO 22400 references)
- TeepTrak — OEE components and first pass yield (ISO 22400-2 good quantity)
- LICHAO LC-6080SYJ-C roll-to-roll CCD screen printer — specification
Bài viết kỹ thuật nguyên bản. Thông số máy lấy từ bảng thông số của LICHAO; hãy xác nhận bằng chạy mẫu trên vật liệu của bạn.
Hãy gửi vật liệu, bản vẽ, cấu trúc lớp và tiêu chí nghiệm thu; anh Yang sẽ trao đổi kế hoạch chạy mẫu.
Liên hệ ↗