简要回答
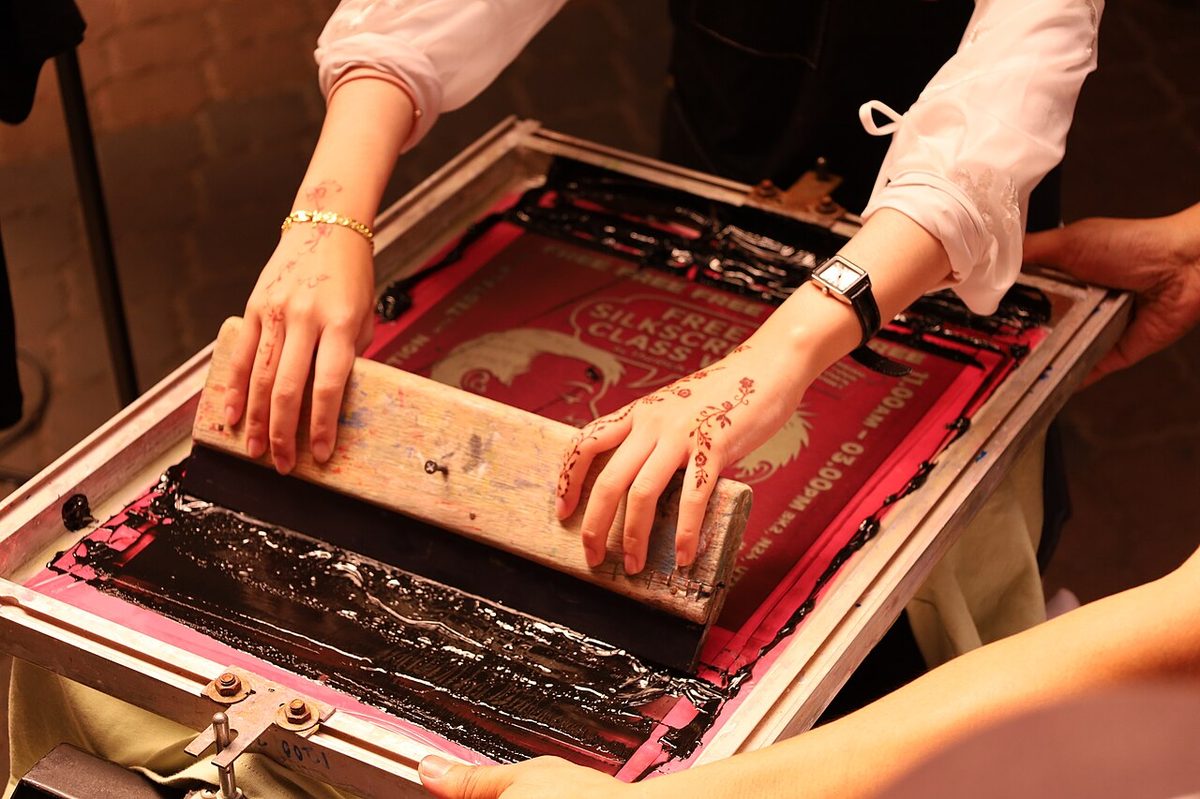
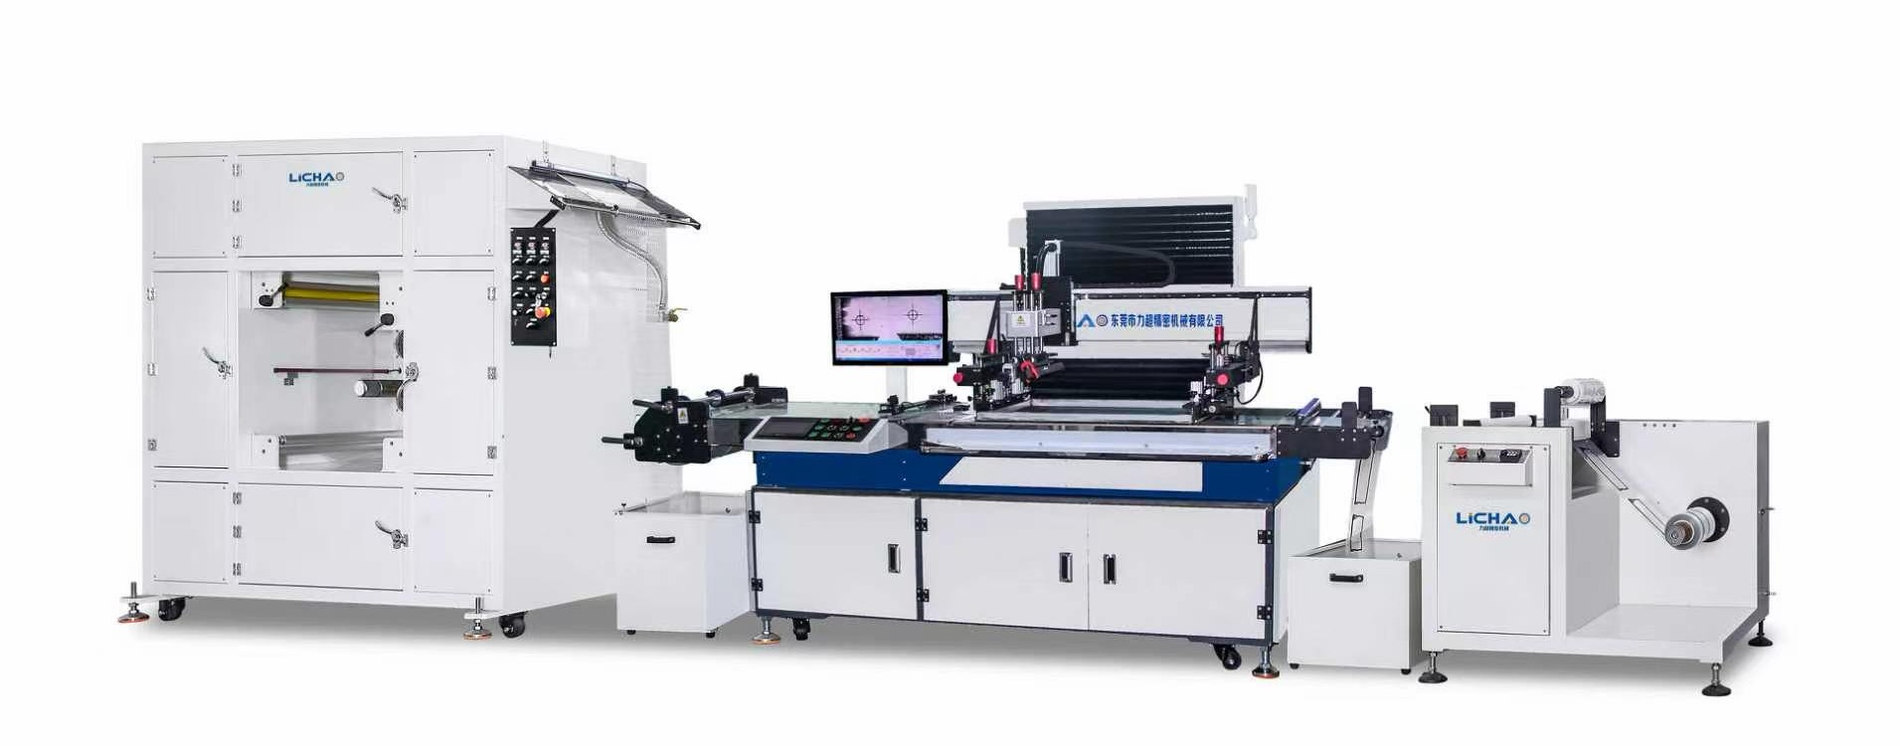
手工和半自动丝印中,大部分人工花在搬运(放片、取片、搬去晾架)、凭眼对位和检查上。配有色标追踪、CCD 对位、隧道烘道和自动收卷的卷对卷产线可以去掉这些工作;剩下的是调机、加墨、换卷和质检。先数分钟,再算人数。
为什么现在要算这笔账
国际机器人联合会(IFR)报告:2024 年中国新装工业机器人 29.5 万台,占全球 54 %;欧洲、亚洲、美洲制造业的机器人密度都在上升。印刷车间面临同样的压力:重复搬运岗位难招人,而依赖某一位老师傅的质量本身就是风险。
时间花在哪:工作分解表
| 逐张放片、取片 | 卷对卷送料取消;片材线用自动上下料取消 |
|---|---|
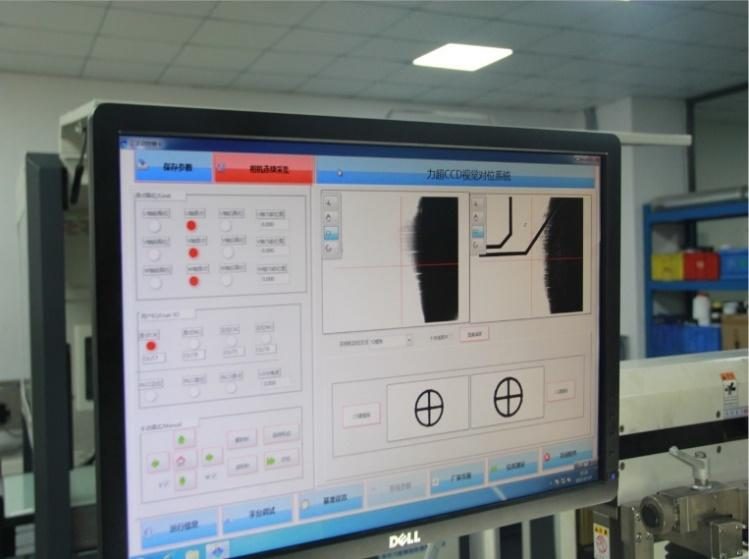
| 每一色凭眼对位 | 光电色标确定版长;CCD 相机在刮印前修正位置 |
| 搬到晾架干燥 | 在线隧道烘道,印完直接进烘道固化 |
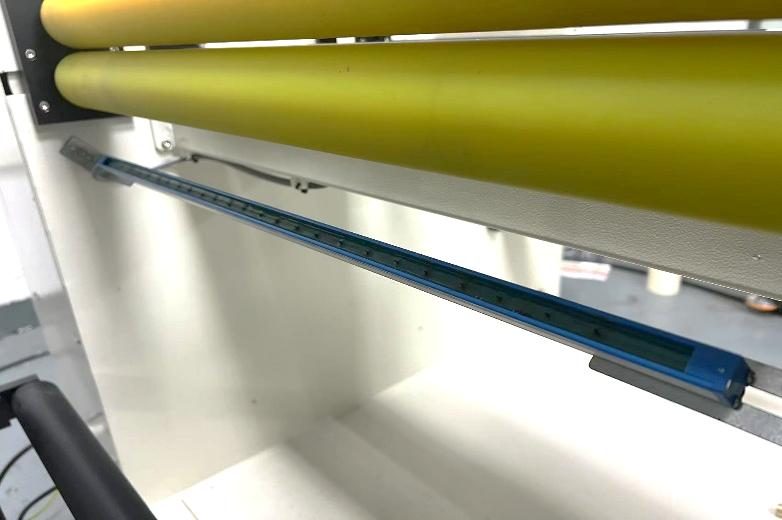
| 保持膜面平整洁净 | 每个进出料位置除静电、除尘,收卷自动纠偏 |
| 撕保护膜、再覆膜 | 四柱式产线有撕膜工位和正反面覆膜收卷 |
| 换卷 | 双放卷和接驳台缩短停机,但仍需人工 |
| 上墨、换网、换刮刀 | 仍需人工——参见快速换线一文 |
| 最终质量判定 | 仍需人工——印后检测平台和卷记录让它更快 |
可以直接填写的人员配置计算表
- 列出某一产品一个生产小时内的所有工作,参照上表。
- 在现有工艺上计时一周。不要估——用秒表或录像。
- 标出新产线会取消、缩短或不变的工作。
- 把每个机台小时剩下的分钟数加起来。少于 30 分钟,在报警和操作空间允许时,一个人通常可以看多台机。
- 核对技能:取消凭眼对位后,剩下的岗位培训更快,这一点和人数同样重要。
把这张表和采购决策放在一起。它把“能省人”的空泛承诺,换成你自己测出来的数字。
自动化省不掉什么
- 工艺工程:网目、感光胶、油墨和固化参数仍然要调对。
- 来料管控:膜材不稳定,任何对位系统都救不回来。
- 保养:相机、传感器和辊轴需要清洁与校准计划。
- 质量放行责任:每个批次都需要有人签字。
常见问题
一条卷对卷 CCD 丝印线需要几个人?
取决于产品和卷长,用计算表实测每机台小时剩余工作。搬运、凭眼对位、晾架干燥被取消;调机、换卷、上墨和质检仍需要人。
省人方面,片材线好还是卷对卷好?
长批量膜材,卷对卷省掉的搬运最多;材料是裁切片材或图案常换时,带 CCD 定位的全自动片材线更合适。
自动化会让工厂的技术能力下降吗?
技能会从手工对位转向调机、工艺控制和保养,需要为这些岗位安排培训。
参考资料与事实来源
- IFR — Robot density surges in Europe, Asia and Americas (World Robotics 2025)
- LICHAO LC-6080SYJ-C roll-to-roll CCD screen printer — specification
- LICHAO LC-FZSYJFG-6060 four-column CCD roll-to-roll line — specification
本文为原创工艺解读。设备参数来自力超设备规格书;工艺适配请以您的材料和样品验证为准。
LICHAO PrintTech
请提供膜材、图纸、层结构和验收要求,由杨先生协助讨论打样方案。
咨询工艺方案 ↗