요약
흐름은 다음과 같습니다. 디자인을 색 분리하고 좌우 반전하며, PET 캐리어를 사전 수축하고, 색을 역순으로(맨 위 색부터) 인쇄한 뒤, 흰색 배킹층과 접착제(인쇄 접착층 또는 젖은 잉크 위 핫멜트 파우더)를 더하고, 완전히 경화하지 않고 겔화한 다음, 의류에 압착하면 열이 접착을 완성합니다. 롤투롤 라인은 색과 색 사이에 연속 건조와 카메라 정합을 추가합니다.
완성된 전사지의 단면 구조
의류에서 바깥쪽을 향할 층을 가장 먼저 인쇄하므로, 직접 인쇄와 비교해 디자인은 좌우 반전되고 색 순서는 반대가 됩니다. 흰색 배킹층은 어두운 원단에서 불투명도를 주고, 접착제는 마지막 층이자 원단에 닿는 유일한 층입니다.
생산 흐름
- 인쇄 전에 캐리어를 평소 전사 온도로 건조기에 통과시켜 사전 수축하세요. 색 1 인쇄 후 수축하는 캐리어는 색 2를 정합할 수 없습니다.
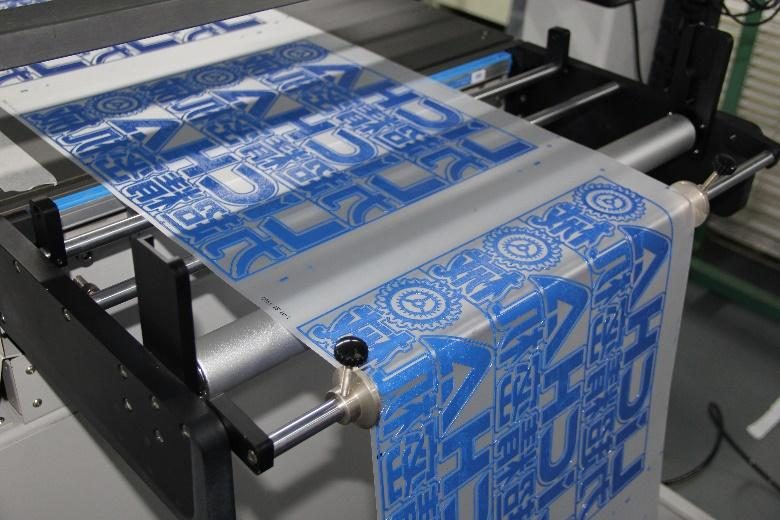
- 색마다 인쇄하고 패스 사이에 건조합니다. 롤 라인에서는 웹이 인쇄 스테이션에서 곧바로 터널 건조기로 들어가므로, 랙 건조의 편차 없이 모든 색이 같은 시간과 온도를 거칩니다.
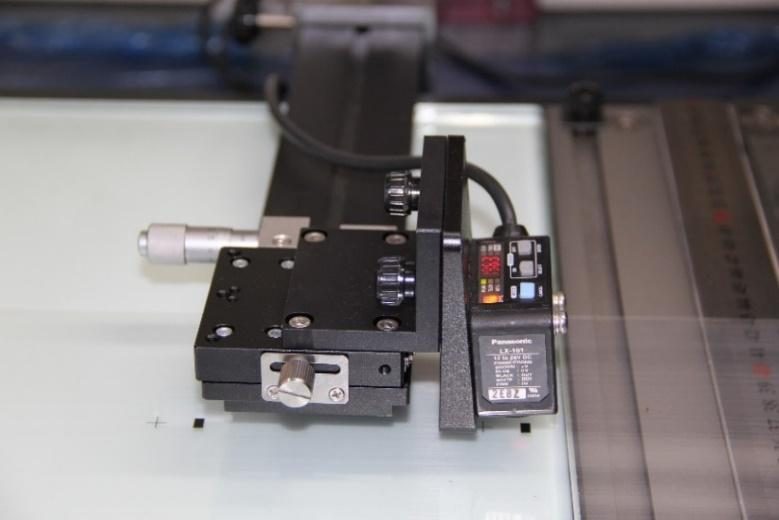
- 각 색을 색 1로 인쇄한 마크에 맞춰 정합합니다. 광전 센서가 반복 길이를 정하고, CCD 시스템이 인쇄 스트로크 전에 위치를 보정합니다.
- 접착제를 적용합니다. 마지막 층으로 접착 잉크를 인쇄하거나, 젖은 잉크 위에 핫멜트 파우더를 뿌려 인쇄 부분에만 붙게 한 뒤 남은 파우더를 제거합니다.
- 겔화하되 완전히 경화하지 마세요. 플라스티졸 전사지는 일부만 융착시켜 최종 압착에서 경화가 완료되고 원단에 접착되게 합니다. 공개된 겔화 조건은 범위가 넓으므로(한 특허는 잉크 공급사 기준 180–275 °F, 약 82–135 °C를 인용) 잉크 데이터 시트에 따라 정하세요.
의류에 압착하기
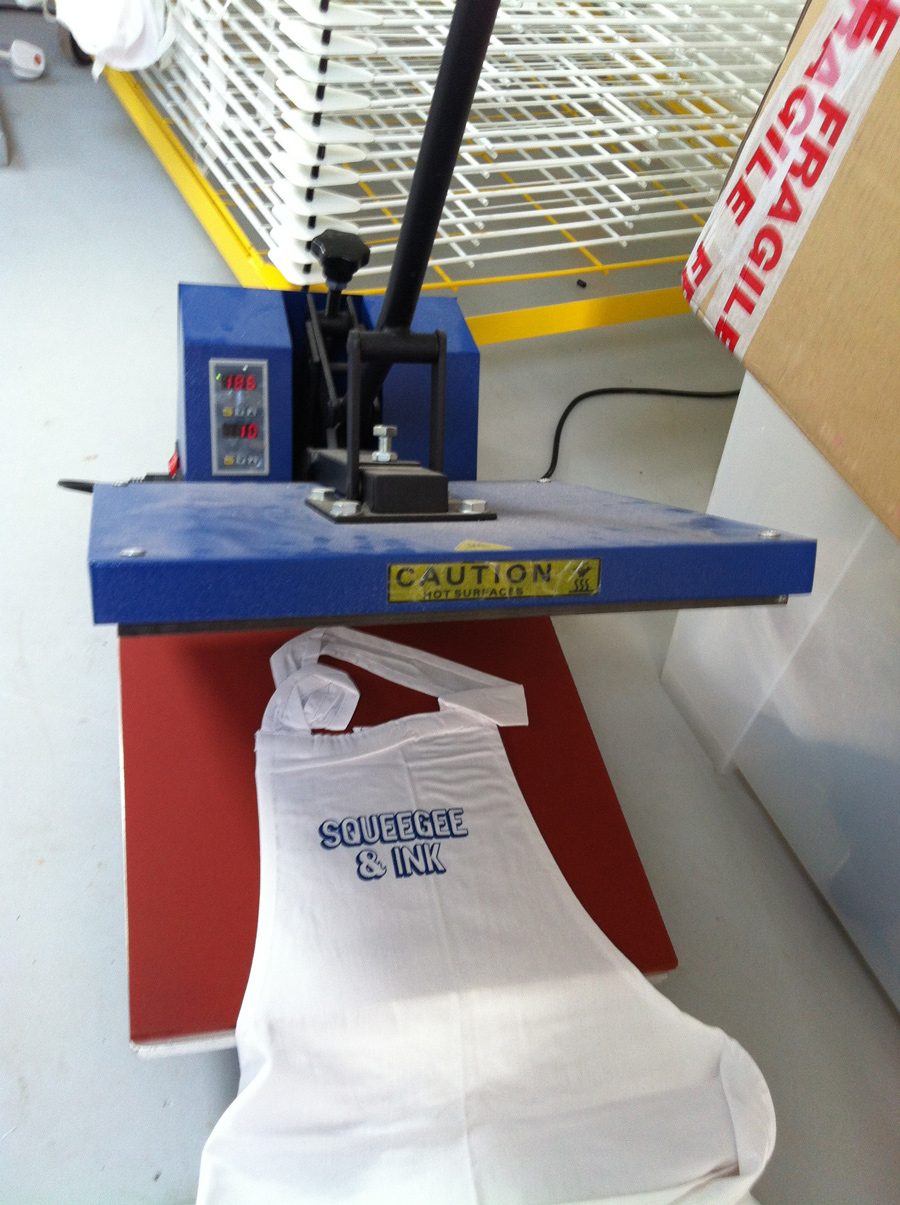
압착 조건은 잉크와 접착제 시스템에 따라 정해집니다. 공개된 가이드는 예를 들어 약 175 °C, 10–15초, 강한 압력, 또는 핫필·콜드필 전사지에 따라 325–375 °F(약 163–190 °C), 5–7초를 제시합니다. 바이어의 실제 원단으로 테스트하세요. 코팅, 방수, 방염 원단은 접착 특성이 다릅니다.
불량의 원인
| 색 정합 불량 | 캐리어 사전 수축 안 함, 건조 불균일, 눈대중 정합 |
|---|---|
| 늘릴 때 갈라짐 | 겔화 단계 과경화, 원단에 비해 잉크막이 너무 두꺼움 |
| 약한 세탁 내구성 | 압착 부족, 원단에 맞지 않는 접착제, 표면 오염 |
| 비화상부에 파우더 부착 | 캐리어 정전기, 남은 파우더 미제거 |
| 전사지가 떨어지지 않음 | 이형 코팅과 박리 방식(핫/콜드)이 잉크와 맞지 않음 |
전사지 생산을 위한 장비 선택
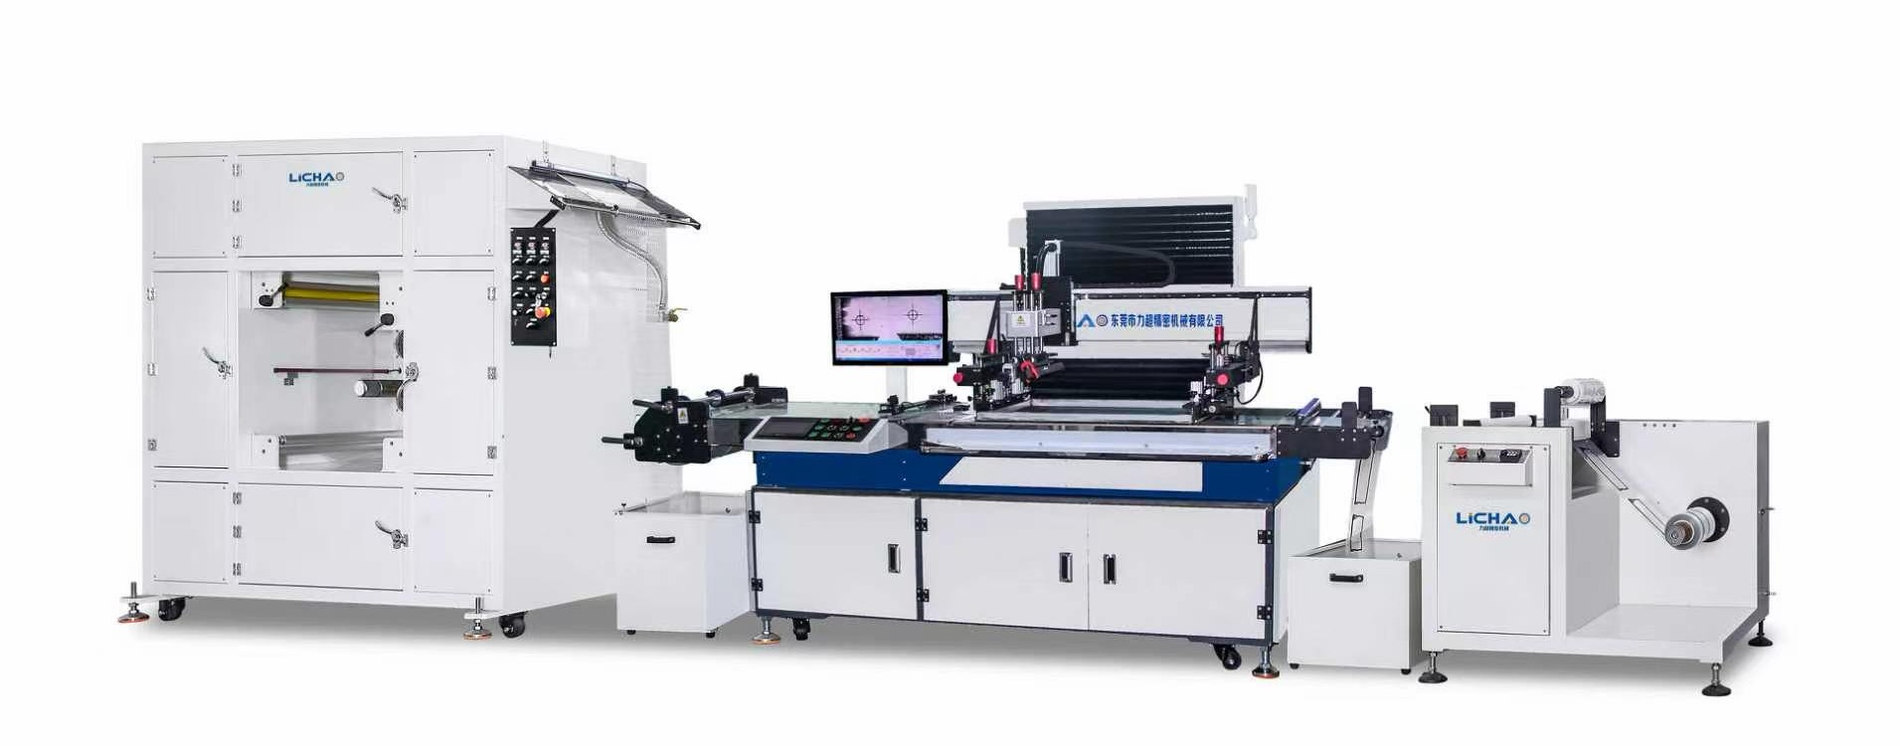
PET 필름에 같은 디자인을 장시간 생산한다면, 터널 건조와 CCD 정합을 갖춘 롤투롤 라인이 시트 취급과 건조 랙을 대체합니다. 디자인 변경이 잦거나 소량 생산이라면 CCD 시트 인쇄기가 전환이 쉽습니다. 어느 쪽이든 실제 캐리어, 잉크, 접착제, 대상 원단을 테스트에 가져오세요.
자주 묻는 질문
디자인은 왜 좌우 반전하나요?
전사지는 캐리어에 뒤집힌 상태로 인쇄됩니다. 압착 후에는 처음 인쇄한 색이 맨 위 표면이 되므로 이미지와 색 순서가 반대가 됩니다.
압착 전에 전사지를 완전히 경화하면 안 되는 이유는 무엇인가요?
부분적으로 겔화된 플라스티졸과 접착제는 압착 시 여전히 흐르며 접착되지만, 완전히 경화된 막은 원단에 제대로 접착되지 않습니다.
압착 온도는 몇 도로 해야 하나요?
잉크와 접착제의 데이터 시트를 따르세요. 공개된 가이드는 대략 163 °C~190 °C, 5–15초 범위를 제시하며, 실제 원단으로 세탁 및 신장 테스트를 해서 확인하세요.
참고 자료 및 사실 출처
- ScreenPrinting.com — Step-by-step guide to multi-colour plastisol heat transfers
- US7156940 — In-mold indicia printing of plastisol parts (gel range 180–275 °F per ink supplier)
- Thrive Screen Printing — How to create plastisol heat transfers (press settings)
- Kolormatrix — Transfer adhesion powder
자체 공정 가이드입니다. 장비 파라미터는 LICHAO 사양서에서 가져왔으며, 공정 적합성은 고객의 소재와 샘플로 확인하세요.
필름, 도면, 층 구조, 검수 기준을 보내 주세요. Yang 담당자가 테스트 계획을 상담해 드립니다.
문의하기 ↗